 materiały partnera
W ostatnich latach lasery światłowodowe mocno zyskały na znaczeniu w przemysłowej obróbce metali. Samo słowo „fiber” w nazwie nie gwarantuje jednak wyższej wydajności w każdym zastosowaniu.
W klasycznej wycinarce CO2 promieniowanie laserowe powstaje w ośrodku gazowym, a do głowicy tnącej wiązka trafia zwykle przez odpowiedni układ optyczny. Przez wiele lat była to podstawowa technologia przemysłowego cięcia blach.
Lasery CO2 pozwalają wycinać dokładne kontury i wciąż mają swoje zastosowania. Ich eksploatacja wygląda jednak inaczej niż w przypadku laserów światłowodowych, jeśli chodzi o źródło promieniowania, układ optyczny i zużycie energii.
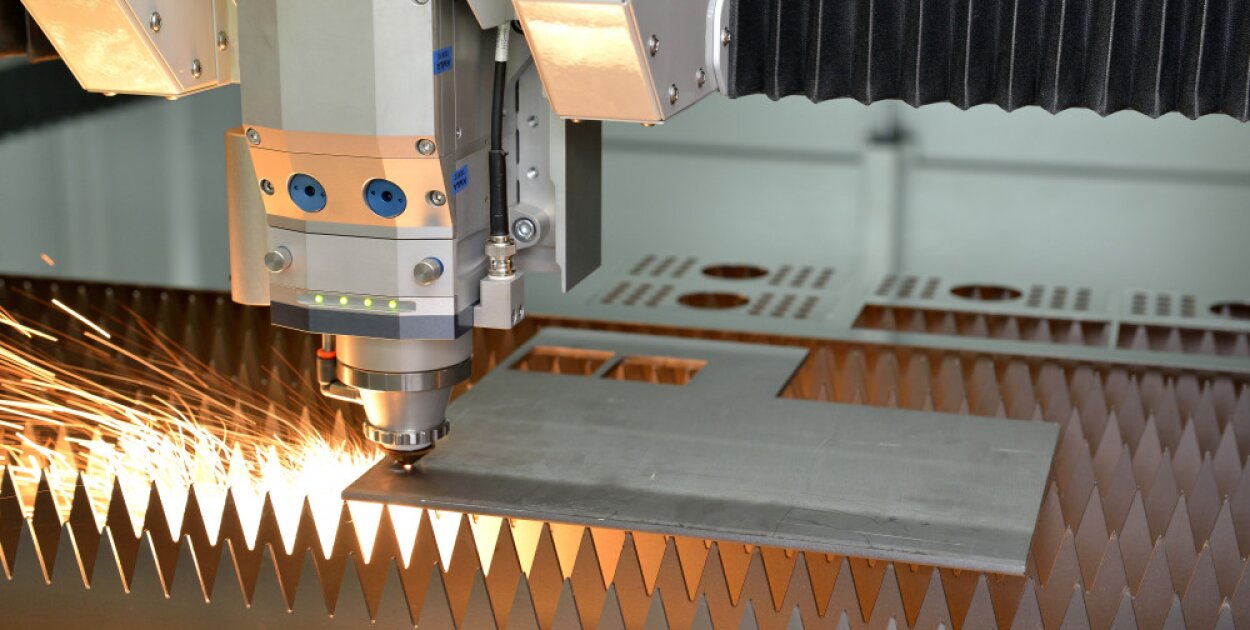
W laserze fiber promieniowanie powstaje w specjalnym światłowodzie aktywnym. Wiązka ma krótszą długość fali niż w typowych przemysłowych laserach CO2, co zmienia sposób, w jaki oddziałuje z metalami. W wielu zastosowaniach, zwłaszcza przy cieńszych blachach, daje to wysoką wydajność. Liczy się też sprawność energetyczna źródła i konstrukcja układu, który doprowadza wiązkę do głowicy.
Zużycia energii nie warto jednak porównywać wyłącznie na podstawie sprawności samego źródła. Prąd pobierają również napędy, układ chłodzenia, wentylacja i inne urządzenia pomocnicze.
Przy cienkim materiale samo przecięcie trwa bardzo krótko. Coraz większą część czasu zajmują wtedy przejazdy głowicy między fragmentami konturu, przyspieszanie, hamowanie i przebijanie blachy. Dlatego tak dużą rolę odgrywa dynamika napędów i sposób sterowania.
Polska firma KIMLA stosuje w swoich wycinarkach fiber napędy liniowe i własny system z Dynamiczną Analizą Wektorów. Dzięki nim maszyna może w pełni wykorzystać swoją dynamikę przy skomplikowanych projektach. Nie każda wycinarka fiber osiągnie jednak taką samą wydajność, a różnice między konstrukcjami potrafią być spore.
Porównując technologie, trzeba uwzględnić energię, gazy technologiczne, serwis i części eksploatacyjne. Źródła fiber mogą mieć lepszą sprawność energetyczną niż tradycyjne źródła CO2 używane do cięcia metali, ale energia to tylko jeden ze składników kosztu gotowego elementu.
Znaczenie ma też prędkość pracy, zużycie gazu i to, ile części powstaje w danym czasie. Przedsiębiorcę powinien więc interesować przede wszystkim całkowity koszt produkcji, a nie sam rachunek za prąd.
Najlepiej testować je na tych samych projektach i materiałach. Warto przygotować reprezentatywny zestaw elementów z typowymi dla firmy grubościami i rodzajami blach, a potem sprawdzić łączny czas wykonania zadania, jakość krawędzi i zużycie materiałów eksploatacyjnych. Daje to znacznie pełniejszy obraz niż zestawianie maksymalnych prędkości z katalogów.
Na rzeczywistą wydajność procesu oraz rolę układu sterowania i napędów szczególnie zwraca uwagę poradnik KIMLA „Zanim kupisz laser”.
KIMLA oferuje wycinarki laserowe fiber w kilku rodzinach, przeznaczonych do różnych zastosowań. Można wybierać spośród maszyn o różnej mocy i wielkości obszaru roboczego, a także konfiguracji z automatyczną wymianą palet i rozbudowaną automatyzacją.
Wybór technologii najlepiej oprzeć na konkretnych zadaniach, które maszyna ma wykonywać w danym zakładzie. Dla wielu firm przetwarzających blachy laser fiber jest dziś bardzo atrakcyjnym rozwiązaniem, ale ostatecznie liczy się porównanie rzeczywistych parametrów produkcji, kosztów i jakości wycinanych elementów.